Jelentős energiamegtakarítási potenciál a konzerviparban
1. Bevezetés
Az utóbbi években helyszíni felméréseink során átfogó hőkamerás rendszervizsgálatokat végeztünk különböző konzervipari szereplőknél a következő településeken:
Nyíregyháza (OHS készülék és alagút pasztőr)
Balmazújváros (OHS készülék)
Nagyhegyes (OHS készülék)
Földes (alagút pasztőr)
Debrecen (OHS készülék)
Nyírmeggyes (alagút pasztőr)
Fehérgyarmat (alagút pasztőr)
Tyukod (OHS készülék és alagút pasztőr)
Békéscsaba (OHS készülék)
Kecskemét (OHS készülék)
Nagykőrös (OHS készülék)
Dunakiliti (alagút pasztőr)
Sopronhorpács (autokláv)
Füzesabony (autokláv)
A magyar konzervipar szigeteléstechnika szempontjából rendkívül sok fejlesztési lehetőséget kínál. A jellemző konzervipari sterilizáló készülékek magas hőmérsékleten üzemelnek: egy OHS készülék gőzterének jellemző hőmérséklete 130 °C, továbbá a készülék környezetének szerelvényei is magas hőmérsékletűek (sok esetben 5–10 bar nyomástartománynak megfelelő telített gőz hőmérsékletűek: 160–185 °C). A készülék tetején található fedelek a tisztítási munkálatok miatt szigeteletlenek, és több tíz m2 hőleadó felülettel rendelkeznek. A készülék szerelvényei, búvónyílásai és oldalfalai is szigeteletlenek a legtöbb esetben.
A szintén gyakran előforduló alagút pasztőrök 90 °C-os fedelei is szigeteletlen állapotban vannak, és egyaránt jelentős mérettel rendelkeznek. A hobbiállat-eledel gyártás esetében jellemző hőkezelő autoklávok záróajtaja és környező szerelvényei is 100 °C feletti hőmérsékletűek.
A konzerviparra általánosan jellemző a 4–6 hónap folyamatos üzemelés évente, ami a szezonális zöldségek és gyümölcsök feldolgozhatóságából fakad. Jelen energiaárak mellett azonban így is rendszerint 1 éven belüli megtérülési ideje van a projekteknek energia alapon, illetve a megtakarítás EKR-ben való elszámolása esetén a projekt értékének akár teljes egészét fedezheti a támogatás.
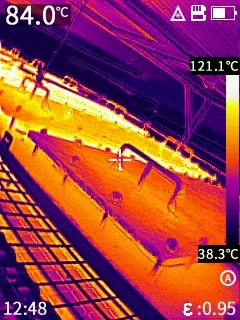
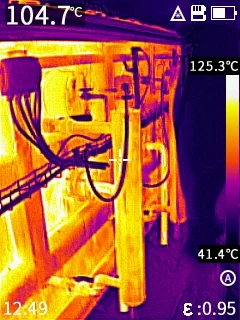
1. ábra. OHS készülék fedeleinek és oldalfalának hőkamerás felvétele
2. Konzervipari sterilizálás technológiai összefoglalása
A konzerviparban szakaszos és folyamatos üzemben is történhet a hőkezelés, sterilizálás. A szakaszos üzemeléshez tartozó készülék a hőkezelő autokláv, amely magas nyomáson történő, így atmoszférikus víz forráspont feletti hőkezelést tesz lehetővé.
A folyamatos üzemű sterilizálás úgynevezett alagút pasztőr készülék és OHS (Osztott Hidrosztatikus Sterilező) készülék segítségével történhet. Az alagút pasztőr egy forró vízzel folyamatosan hőkezelt futószalag lényegében, ami így kizárólag atmoszférikus víz forráspont alatti hőkezelést tesz lehetővé. A folyamatos üzemű sterilizálás folyamatát az OHS készülék működésén keresztül fogom bemutatni:
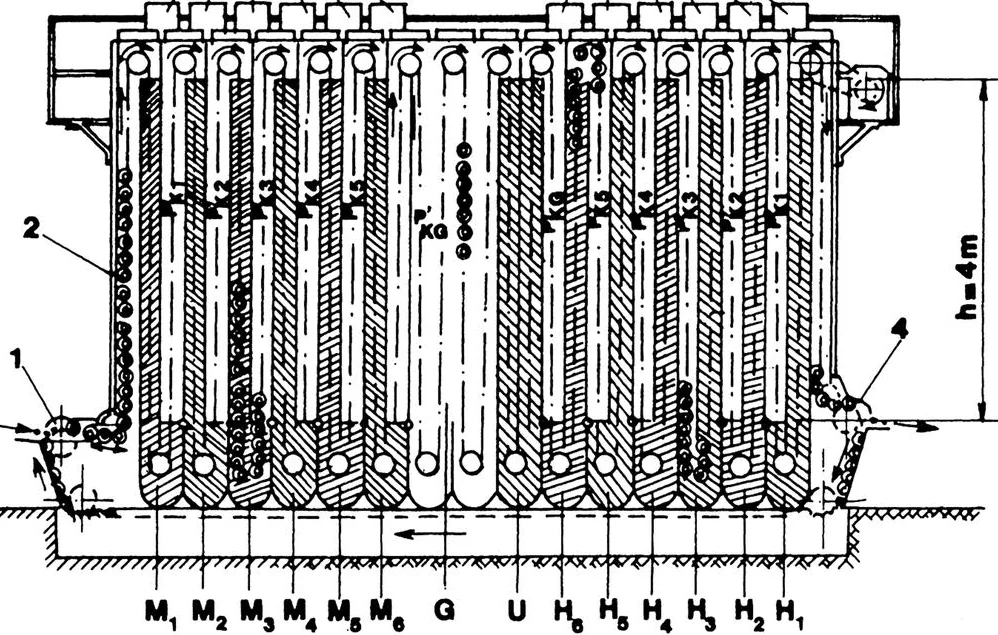
2. ábra. OHS (Osztott Hidrosztatikus Sterilező) készülék vázlatos rajza [2]
M1–6 – Melegítő zónák, G – Gőztér, U – Hűtővízfürdő, H6–1 – Hűtési zónák
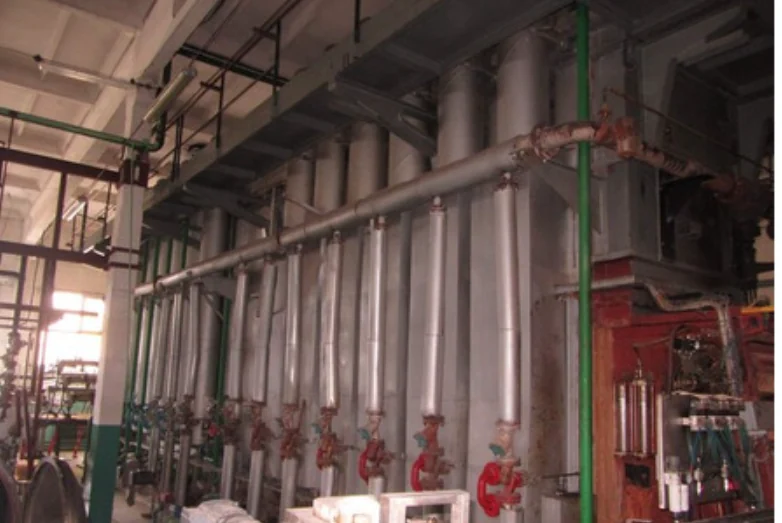
3. ábra. OHS készülék fényképfelvétele [2]
A készülék gőzterének nyomása és hőmérséklete változó, függ a sterilizálás paramétereitől. Aszerint, hogy melyik célország piacára készül a termék, változik az elvárt sterilitási fok, de jellemzően 130 °C körüli a gőztér hőmérséklete. A gőztér nyomásával egyensúlyban van az M1–6 és H6–1 zónák (2. ábra) folyadékoszlopainak súlya, tehát a kialakult hidrosztatikai nyomás. Így lényegében ez egy nyitott készülék, ami miatt folyamatos üzemben tud sterilizálni atmoszférikus víz forráspont feletti hőmérsékleten.
Érdekesség: A Hunister OHS kifejlesztése Schmied János gépészmérnök nevéhez fűződik. A készülék a magyar élelmiszeripari gépgyártás egyik remekműve.
A készülék M1-es melegítő zónája előtt a zárt, már élelmiszert tartalmazó konzervdobozok bekerülnek a motollás tartóba (perforált cső), amiben végighaladnak a készülék melegítő és hűtési zónáin, gőztéren és hűtővízfürdőn, amely során fokozatos hőkezelésen esnek át, majd a H1 hűtési zóna után megtörténik a dobozkiadagolás. Szemléletes videóanimáció található a hivatkozásban [3].
3. Referenciaprojektek bemutatása
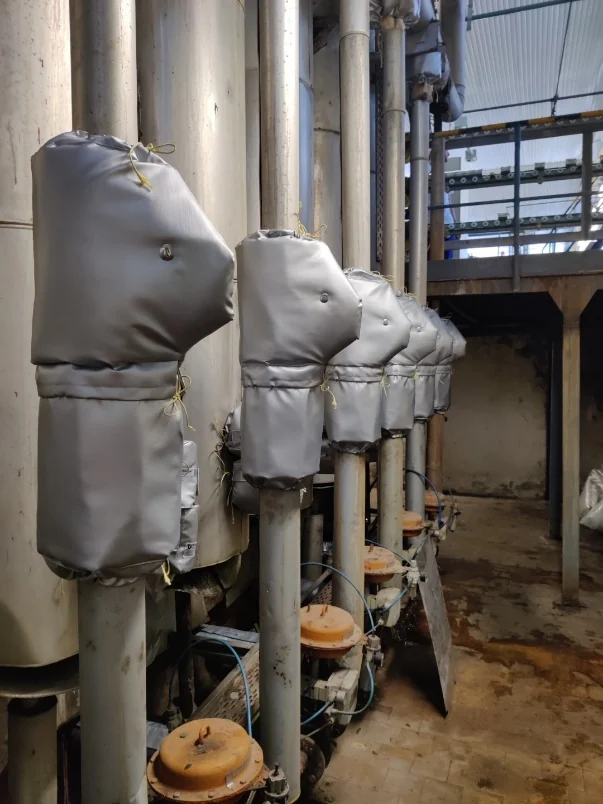
Nyíregyházán megvalósult projektünk kapcsán mutatom be egy tipikus konzervipari szigetelésprojekt sarokszámait. A 2023 tavaszi munkálatok során 741 db elemet szigeteltünk le, melyek összesített felülete 207 m2 volt. Az üzemben a gőzfogadó, 2 db OHS készülék és egyéb gőzrendszeri elemek kerültek szigetelésre. Az üzem évente 4 hónapot termel folyamatosan, azonban emellett is 11 hónap lett a projekt megtérülési ideje (arányosítva az üzemelési időszakra: 3,7 hónap). A felületek leszigetelése közel 1 689 GJ/év (49 676 m3/év földgáznak megfelelő) megtakarítást jelentett, EKR-ben való elszámolást követően a projekt értékét jelentős mértékben fedezi az „EKR támogatás”. A megvalósítást követően a beszámolók alapján a hőérzet is jelentősen csökkent a készülékek környezetében. A következőkben néhány szemléltető kép látható a projektről, illetve Balmazújvárosban, Dunakilitiben és Sopronhorpácson megvalósított projektjeinkről is.
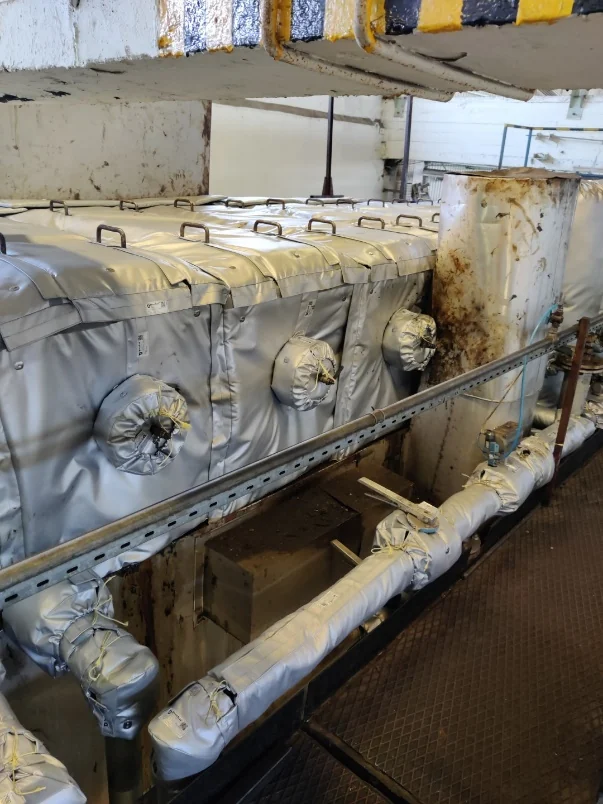
5. ábra. OHS fedél- és oldalfalszigetelése (Nyíregyháza)
6. ábra. OHS szerelvényszigetelése (Nyíregyháza)
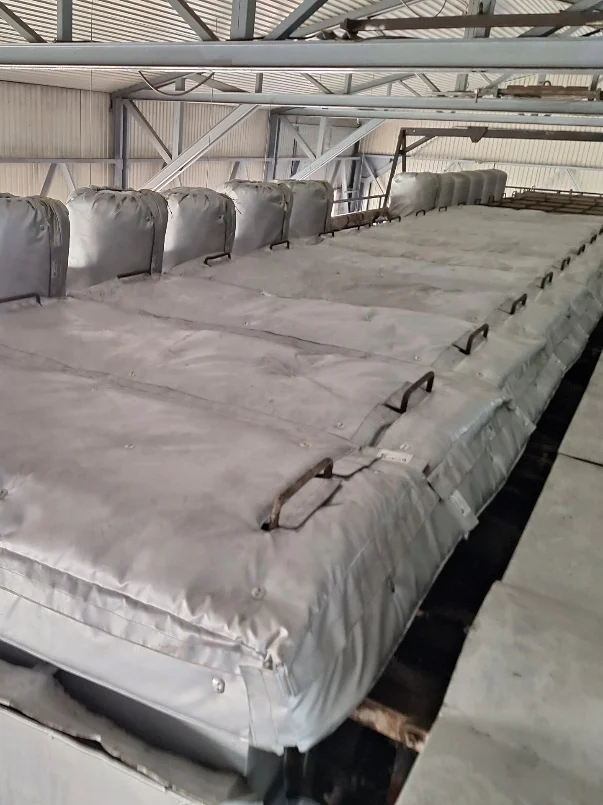
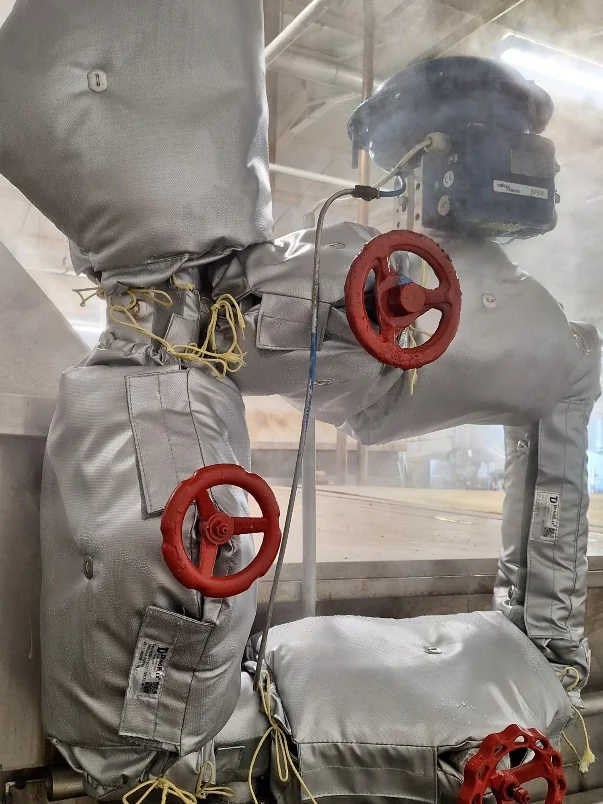
7. ábra. OHS nyomáskiegyenlítő tartály- és fedélszigetelése (Balmazújváros)
8. ábra. Alagút pasztőr szerelvényszigetelése (Dunakiliti)
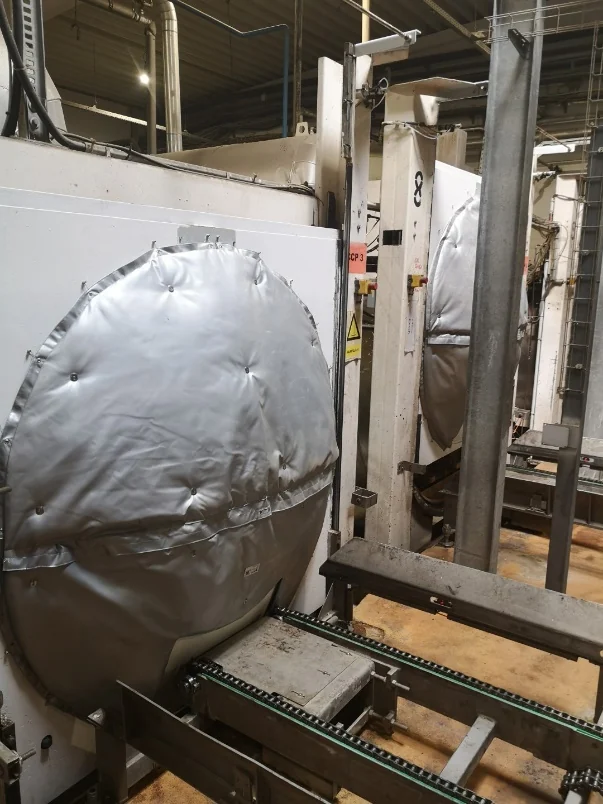
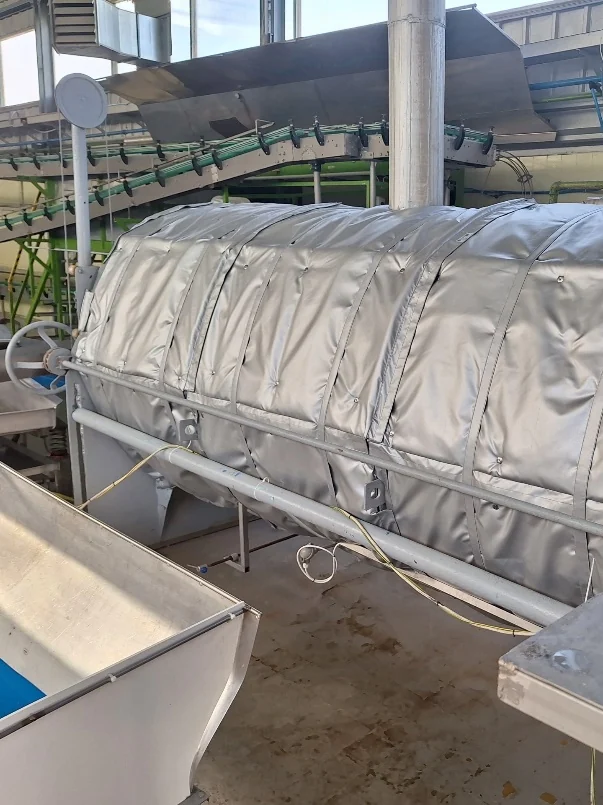
9. ábra. Hőkezelő autokláv fedélszigelése (Kaposszekcső)
10. ábra. Előfőző készülék szigetelése (Balmazújváros)
4. Összefoglalás
Belátható, hogy a konzervipar nagy számú, relatíve gyakori karbantartást igénylő rendszerelemekkel rendelkezik, amelyek emiatt nincsenek hagyományos kőzetgyapot „bádog” szigeteléssel ellátva, amellett, hogy legtöbbször 100 °C feletti hőmérsékletűek. Úgy gondoljuk, a bontható paplanszigetelés technológiája optimális műszaki megoldást nyújt ezen alkalmazási területekre, és Magyarországon az EKR igénybevételével ezen projektek sok esetben teljes mértékben önfinanszírozók. Célszerű a rendszerek teljes körű hőkamerás vizsgálata, mert az ennek kapcsán felmért bontható hőszigetelés-projektek üzemenként jellemzően több 10 000 m3 földgázt takarítanak meg évente.